

Korte beschrijving van de structuur van geëmailleerde draad
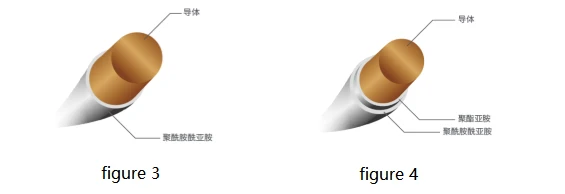
De structuur van geëmailleerde draad is verdeeld in twee delen: geleider en isolatie. Volgens het geleidermateriaal kan het worden onderverdeeld in koper, aluminium, legering, enz., En volgens de vorm van de geleider kan het ook worden verdeeld in ronde draad, platte draad, holle draad, enz. Volgens het isolerende materiaal, het is voornamelijk verdeeld in geëmailleerde draad, wikkeldraad en anorganische geïsoleerde draad. Amidoimide-verven, aromatische polyimide-verven, polyamide-imide-verven (afbeelding 3), polyester-amide-imide-verven, zelfklevende verven, direct soldeerbare verven, composietverven (afbeelding 3) 4) enz.
Het verschil tussen geëmailleerde draad ronde draad en platte draad
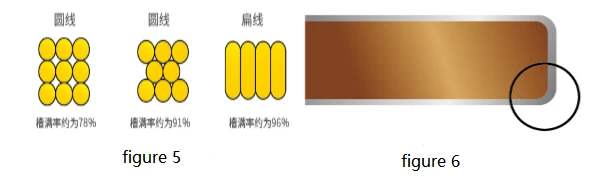
1. Vergeleken met ronde draad en platte draad is het volledige tarief van de sleuf hoger (figuur 5). Onder dezelfde omstandigheden van de wikkelruimte kan de volledige snelheid van geëmailleerde koperen platte draad meer dan 95 procent bedragen, wat het probleem oplost dat de spoel moeilijk te verbeteren is voor een langdurig probleem, zodat de weerstand wordt verminderd en de capaciteit is groter, wat beter kan voldoen aan de eisen van toepassingen met hoge capaciteit en hoge belasting.
2. Onder dezelfde dwarsdoorsnede heeft het een groter oppervlak dan de ronde geëmailleerde draad, en het warmteafvoergebied neemt ook dienovereenkomstig toe.
3. Vergeleken met ronde draad neemt platte geëmailleerde koperdraad minder ruimte in beslag dan de spoel van geëmailleerde koperen ronde draad, die kan voldoen aan de ontwerpvereisten van elektronische en motorproducten met een kleiner volume, lichter gewicht en hogere vermogensdichtheid.
4. De dikte van de hoekverffilm is vergelijkbaar met die van de bovenste verffilm (figuur 6), wat gunstig is om de isolatie van de spoel van de gebruiker te behouden.
Geëmailleerd draad productieproces
Het emailleerproces is het coaten van de draad met een of meer uniforme verffilms met een bepaalde dikte. Verschillende draden hebben verschillende processen voor dezelfde verffilm. Evenzo hebben verschillende verfvloeistoffen ook verschillende processen voor dezelfde draad. De apparatuur, de grootte van de draadspecificatie en de methode van "uitleggen en uitgloeien" zijn ook verschillend. Met polyester geëmailleerde ronde koperdraad als voorbeeld, kent het productieproces de volgende processen:

In het productieproces van geëmailleerde draad moeten experimenten worden uitgevoerd om de kwaliteit en prestaties van de geëmailleerde draad te waarborgen. De soorten experimenten omvatten type-experimenten, bemonsteringsexperimenten en routine-experimenten. De typekeuring is de keuring die de fabrikant uitvoert alvorens een bepaalde wikkeldraad in de productnorm op te nemen. Het kenmerk van de test is dat deze niet opnieuw wordt uitgevoerd nadat deze eenmaal is uitgevoerd, maar de test moet worden herhaald wanneer het materiaal, de structuur en het hoofdproces van de wikkeldraad worden gewijzigd en de prestaties van de wikkeldraad worden beïnvloed, of het moet ook worden uitgevoerd in overeenstemming met andere voorschriften in het product. bepaald. De typetestitems van platte draad omvatten grootte, rek, terugveringshoek, flexibiliteit en hechting, weerstand tegen oplosmiddelen, weerstand tegen transformatorolie, weerstand, doorslagspanning, thermische schok, diëlektrische verliescoëfficiënt en temperatuurindex.
Bemonsteringstest is een test waarbij de fabrikant wikkeldraden in schachten trekt volgens de fabricagepartij en er monsters uit snijdt. De bemonsteringstestitems voor platte draden omvatten grootte, rek, terugveringshoek, flexibiliteit en adhesie, en weerstand tegen oplosmiddelen. , Doorslagspanning bij kamertemperatuur, thermische schok.
De routinetest is de test die door de fabrikant wordt uitgevoerd op alle afgewerkte wikkeldraden. De testitems van de platte draad omvatten uiterlijk en verpakking.
Onze gebruikelijke experimentele items omvatten maatmeting, mechanisch prestatie-experiment, chemisch prestatie-experiment, elektrisch prestatie-experiment en thermisch prestatie-experiment. Dimensionele metingen omvatten isolatiediktemeting, externe dimensiemeting, onrondheid van geleider, platte draadafronding, etc.
Testen op mechanische eigenschappen omvatten rek, veerkracht (instrument figuur 7), krasbestendigheid (instrument figuur 8) en thermische hechting, flexibiliteit en adhesie. De reksnelheid weerspiegelt de plastische denaturatie van het materiaal, die wordt gebruikt om de ductiliteit van de geëmailleerde draad te beoordelen. De flexibiliteit omvat wikkelen en strekken, dat wil zeggen de toelaatbare strekvervorming van de verffilm met de strekvervorming van de geleider zonder te breken. De adhesie omvat scherp trekken Breken, afpellen, voornamelijk om het hechtingsvermogen van de verffilm aan de geleider te beoordelen. Krasbestendigheidstest weerspiegelt de sterkte van de verffilm tegen mechanische krassen.
De testitems voor chemische prestaties omvatten oplosmiddelbestendigheid, koelmiddelbestendigheid, directe soldeerbaarheid, hydrolyseweerstand en weerstand tegen transformatorolie. Oplosmiddelbestendigheid verwijst naar het impregnatieproces nadat de algemene geëmailleerde draad in een spoel is gewonden. Het oplosmiddel in de impregneerverf heeft invloed op de verffilm. Verschillende graden van zwelling zijn ernstiger bij hogere temperaturen. Bevriezingsweerstand wordt uitgedrukt door het aantal extracten en doorslagspanning van de geëmailleerde draadverffilm die in het koelmiddel is geplaatst. Directe soldeerbaarheid is het verwijderen van de tinfilm door het monster onder te dompelen in een soldeertank en de tijd die nodig is om de tinlaag te coaten, weerstand tegen hydrolysereactie, veranderingen in uiterlijk en hechting van monsters in waterhoudende transformatorolie onder hoge temperatuur en druk , en weerstand tegen transformatorolie is de afbraak van monsters in transformatorolie onder hoge temperatuur en drukspanning en flexibiliteit.
Het elektrische prestatie-experiment omvat weerstand, doorslagspanning, diëlektrische verliesfactor, continuïteit van de verffilm en pinhole-experiment (instrument figuur 9). De doorslagspanning verwijst naar het vermogen van de geëmailleerde draadverffilm om de spanningsbelasting te weerstaan. De continuïteit van de verffilm wordt gebruikt. Het aantal gaatjes in de verffilm wordt gedetecteerd door de wikkeldraad per lengte-eenheid door het elektrische testcircuit. De diëlektrische verliesfactor betekent dat het monster wordt gebruikt als een condensator, de verffilm wordt gebruikt als een diëlektricum, de geleider is één elektrode van de condensator en het geleidende medium wordt gebruikt als de andere elektrode. De condensator is verbonden met het circuit, het circuit meet de capacitieve en resistieve componenten met een gespecificeerde frequentie, en het pinhole-experiment vertegenwoordigt het aantal defecten dat is waargenomen in de isolatie na behandeling met zout water.
Thermische prestatie-experimenten omvatten thermische schok, verwekingsafbraak, temperatuurindex, gewichtsverlies, thermische schoktestreactie op het vermogen van het monster om temperatuur te weerstaan na te zijn uitgerekt of opgerold of gebogen op een ronde staaf, verzachtingsafbraakprestatie is een maat voor geëmailleerde draad Het vermogen van de verffilm om thermische vervorming onder invloed van mechanische kracht te weerstaan, dat wil zeggen het vermogen van de onder druk gezette verffilm om te plastificeren en zacht te worden bij hoge temperatuur, de gewichtsverliestest weerspiegelt de prestaties gerelateerd aan de uithardingsgraad van het geëmailleerde draad verf film.

Geëmailleerde draadproductienormen en nationale standaardmodelidentificatiemethode
Om zich aan verschillende nationale omstandigheden in verschillende landen aan te passen, hebben geëmailleerde draden in verschillende landen verschillende normen geformuleerd. In mijn land zijn geëmailleerde ronde draden voornamelijk van toepassing op GBT 6109-2008, geëmailleerde koperen platte draden zijn van toepassing op GBT 7095-2008, en Amerikaanse normen verwijzen voornamelijk naar MW 1000 -2003 elektromagnetische draad, de Japanse norm verwijst naar JIS C 3202-1994 en de International Electrotechnical Commission verwijst naar IEC 60317.
Nationale standaardmodel identificatiemethode:
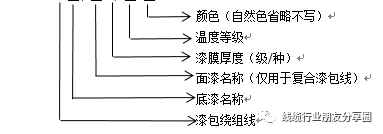
Productnaam: samengesteld uit "temperatuurindex" plus "dikte van isolerende vernislaag" plus "naam van isolerende vernis" plus "geëmailleerde/met papier bedekte draad, enz.", zoals: QZY/XY-2/200 betekent de primer in de nationale norm (GB) Het is polyesterimide, de toplaag is polyamide-imide verf en de geëmailleerde ronde draad met een verflaagdikte van klasse 2 en een temperatuurclassificatie van 200.
Japanse standaardmodelweergavemethode:
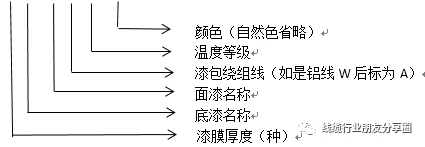
Bijvoorbeeld: 1EI/AIW/A/200 betekent dat de Japanse standaard (JIS) primer polyesterimide is, en de aflak is polyamideimide klasse 1 verflaagdikte en temperatuurklasse aluminiumdraad van 200.
De weergavemethode van het Amerikaanse model gebruikt een specifiek specificatienummer om het type verffilm en het specifieke specificatienummer van het warmteniveau aan te geven, en het specifieke specificatienummer moet verwijzen naar de MW 1000-2003-standaard, zoals MW {{1 }}C, wat staat voor een direct soldeerbare polyurethaan geëmailleerde koperen ronde draad met een warmtegraad van 155 (dunne verffilm, dikke verffilm en dikkere verffilm).


